- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Milyen rejtett kohászati hibák rontják a hidegen hengerelt, kopásálló varrat nélküli csövek élettartamával kapcsolatos elvárásokat?
A Xinlida gyártási keretrendszere épülKopásálló hidegen hengerelt varrat nélküli acélcsőa teljes láncú kohászati felügyelet, a szabványosított roncsolásmentes kiértékelés és a projekthez igazodó EN10204-3.1 dokumentáció körül, amelyek a határokon átnyúló nehézipari tőkeprojektek átadásánál ezeket a könnyen észrevehető kohászati vakfoltokat kezelik.
1. Az olvadási fázis zárványszabályozása csökkenti a ciklikus koptató terhelés által kiváltott felszín alatti delaminációt
A szokásos szemrevételezéssel nem lehet feltárni a csőfal keresztmetszete belsejében rekedt mikroszkopikus nemfémes zárványokat. Az alacsony minőségű tuskó-alapanyag az acélolvasztási műveletek során öröklődő salakszennyeződéseket tartalmaz. Ismételt csiszolószemcsés dörzsölés és a bányászati hígtrágya keringetésére jellemző ciklikus mechanikai igénybevétel hatására ezek a zárványcsoportok belső repedésképző pontokká válnak. A működési ciklusok során a mikrorepedések a belső és külső felületek felé tágulnak, és a csőfal váratlan leválását és idő előtti szivárgását idézik elő, jóval azelőtt, hogy az elméleti kopási élettartamra vonatkozó célokat elérnék. A Xinlida a tuskóöntés előtt az olvadt acél finomítását és a lágy-argonfúvás eljárásokat hajtja végre a káros zárványok minimalizálása érdekében. Az ISO10893-8 szerinti automatizált, teljes testre kiterjedő ultrahangos tesztelés észleli a felszín alatti folytonossági hiányokat, mielőtt a csövek elhagynák a gyártósorokat, csökkentve a terepi delaminációs események valószínűségét a csiszolóanyag-folyamat hurkjainál.
2. A szabályozott hőkezelési légkör korlátozza a felületi széntelenítést, ami rontja a kopásállósági teljesítményt
Az izzítás és a közbenső hengerlés során a kemence szabályozatlan légköre szénmentesített felületi zónákat hoz létre. A belső vagy külső falfelületek szénvesztesége csökkenti a helyi keménységet, és lágy rétegeket képez, amelyek érzékenyek a gyors koptató erózióra. Annak ellenére, hogy az ömlesztett alapanyagok kémiája megfelel az előírásoknak, a szénmentesített felületek gyorsan elkopnak az iszaphatás hatására, ami drasztikusan lerövidíti a valós élettartamot a helyes névleges acélminőség-választás ellenére. Sok beszállító csak tömeges kémiai elemzésről számol be, a felületi széngradiens mérése nélkül. A Xinlida minden termikus feldolgozási ciklusban kezeli a kemence oxigén-nedvesség paramétereit, és metallográfiai keresztmetszeti mintavételt végez annak ellenőrzésére, hogy a szénmentesítési réteg mélysége a projektben meghatározott határokon belül marad. A megőrzött felületi keménység egyenletes kopásállóságot biztosít a részecskékkel terhelt ipari közegáramoknak kitett csövek számára.
3. A szabályozott hidegcsökkentési arányok megakadályozzák a maradékfeszültség egyenetlen eloszlását a csőfalszakaszok között
A túlzottan agresszív, egymenetes hideghengerlés-csökkentés egyenetlen maradványfeszültség-gradienseket hoz létre a csőfal vastagságán keresztül. Az elégtelen hőmérsékleten végzett hengerlés utáni feszültségmentesítő izzítás nem képes homogenizálni ezeket a felhalmozódott feszültségeket. Amikor a helyszíni szolgáltatás hőmérséklet-ingadozásokat és koptató hatású terhelést okoz, a maradékfeszültség szuperpozíciója felgyorsítja a repedések terjedését. Véletlenszerű idő előtti repedés előfordulhat még jóval a névleges tervezési nyomáshatárok alatti üzemi paraméterek mellett is. A Xinlida a teljes hidegdeformációt több menetes, szabályozott redukciós lépésekre bontja, amelyeket kalibrált feszültségoldó termikus ciklusokkal párosítanak. A maradékfeszültség-mintavétel ellenőrzi a falszakasz feszültségeloszlását, megakadályozva a feszültség által kiváltott váratlan repedéseket nagy igénybevételű ciklikus terhelésű működési környezetekben.
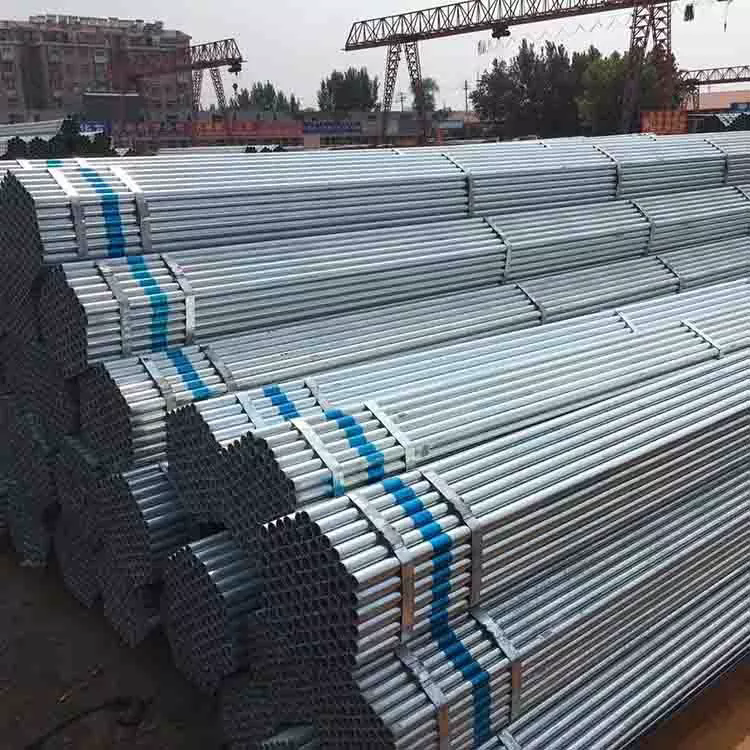
4. A nyomon követhető hőszám-kezelés megőrzi a kohászati ellenőrzési nyomvonalakat a végpontokig az EPC helyszíni átvételéhez
A nehézipari EPC-pályázati követelmények szigorú hőszám-követhetőséget írnak elő, amely az EN10204-3.1 malom-teszt-tanúsítványhoz kapcsolódik. Különböző acélolvadási hőmérsékletekből származó csőszegmensek keverése a vágás és újracsomagolás során megszakítja a nyomon követhetőségi láncot. Az általános „tipikus értékű” tanúsítványok nem helyettesíthetik a hőspecifikus mért kémiai és mechanikai adatokat, és elutasítást váltanak ki a harmadik fél által végzett helyszín-átvételi auditok során. Minden Xinlida gyártási tételen világos hőjelzés látható a csőtesteken, az MTC jelentések pedig a tényleges mért értékeket sorolják fel a reprezentatív tipikus tartományok helyett. Komplett angol nyelvű nyomon követhető dokumentációk kísérik a szállítmányokat, segítve az EPC-vállalkozókat a projekt-QA-QC benyújtási követelményeinek teljesítésében anélkül, hogy további, harmadik féltől származó kohászati minta-tesztelési költségeket fizetnének.
5. Az ASTMG65-höz igazított kopásszimulációs mintavétel hitelesíti a valós csiszolóanyag tartósságát
Sok beszállító csak acélminőségű specifikációs lapokra hivatkozik a kopásállóság bizonyítékaként, anélkül, hogy az alkalmazás szempontjából releváns kopás-kopásvizsgálatot végezne. A keménységi értékek önmagukban nem jósolják meg teljes mértékben az anyagveszteség mértékét részecskesúroló iszapos körülmények között. Két azonos ömlesztett keménységű cső nagyon eltérő terepi kopási teljesítményt biztosít a szemcseszerkezet és a keményfém diszperzió eltérései miatt. A Xinlida rendszeres időközönként ASTMG65 száraz homokos gumikerekes kopásmintát vesz a kopásálló csőtételekhez. A mért súlycsökkenési adatok számszerűsítik a kopásállóságot, így az EPC mérnökei kézzelfogható laboratóriumi referenciaadatokat adnak a bányászati és cementszállító körök alkatrészcsere-ciklusainak becsléséhez.
6. A projektspecifikus vágási és jelölési útmutató biztosítja a nyomon követhetőséget a másodlagos gyártás után is
A helyszíni műhelyek gyakran hosszú varrat nélküli csöveket vágnak rövidebb orsószegmensekre. A szabványos átviteli jelölési eljárások nélkül az eredeti hőazonosítók elvesznek, megszakítva az anyag nyomon követhetőségét minden darabonként. A berendezés meghibásodásának kiváltó okának későbbi kivizsgálása lehetetlenné válik, mert a meghibásodott szegmenseket már nem lehet visszakapcsolni az eredeti olvadási köteg rekordokhoz. A Xinlida minden szállítmány műszaki adatcsomagjában egyértelmű átviteli jelölési ajánlásokat ad, amelyek utasítják a gyártókat, hogyan replikálják a hőszám-azonosítókat minden vágott alszegmensre. Ez megőrzi a teljes nyomon követhetőséget a másodlagos vágási műveleteken keresztül, és támogatja a nehézipari létesítmények üzembe helyezés utáni hibaelemzési munkafolyamatait.